
 Language
Materialevalg til stumpsvejsefittings At vælge det rigtige materiale er det første skridt i at vælge...
Hjem / Nyheder / Industri nyheder / Sådan måles rørfittings: En praktisk vejledning til butiks- og markbrug
Sådan måles rørfittings: En praktisk vejledning til butiks- og markbrug

Måling af en rørfitting ligner et job på to minutter, indtil en umærket del er i din hånd, og en spole venter på den. Rør er let: nominel størrelse og vægtykkelse, og røret er identificeret. Et fitting er en tredimensionel del, og det skal kontrolleres på tværs af flere dimensioner på én gang: endernes udvendige diameter, vægtykkelsen, center-to-end eller face-to-face længden og forbindelsens geometri. Tag en af dem forkert, og svejseforberedelsen, justeringen eller hele spolen kan være skrot.
Vi har fremstillet trykrørskomponenter i Jiangyin siden 1993, og vores inspektionsteam måler stumpsvejsefittings, muffesvejsefittings, gevindfittings og flanger hver arbejdsdag. Det følgende er den metode, vi bruger i vores egen butik, skrevet til købere, QC-inspektører og feltingeniører, som har brug for numre, de kan stole på.
De fire målinger, der betyder mest
Uanset hvad det passer, dækker fire spørgsmål næsten enhver situation. Arbejd dem igennem i rækkefølge, og du behøver sjældent at gætte.
- Endestørrelse og udvendig diameter. Fittings er bestilt efter nominel rørstørrelse, men en skydelære viser den faktiske udvendige diameter. En 2-tommer (DN50) fitting måler omkring 2,375 in (60,3 mm) på tværs af endefladen, ikke 2 tommer. Tjek begge ender, fordi ovalitet eller en beskadiget ende dukker op her først.
- Vægtykkelse og tidsplan. Vægtykkelsen adskiller SCH 40 fra SCH 80 fra XXS, og det bestemmer boringen. Mål til sidst med en skydelære eller en ultralydsmåler, og tag mindst fire aflæsninger rundt om omkredsen.
- Længde. Center-to-end for albuer, tees og laterals; ansigt til ansigt til flanger og ventiler; samlet længde for reduktionsstykker, hætter og stub-ender. Standarddimensionen er den, der styrer montering på stedet.
- Slutgeometri. Fasvinkel og rodflade til stumpsvejseender, muffeboring og muffedybde for muffesvejseender, gevindform og indgreb for gevindender.
Skitsér delen, skriv de fire tal på skitsen, og behold skitsen med delen. Den vane forhindrer flere uoverensstemmelser end noget andet enkelt trin, vi har set i tredive års produktion.
Værktøjer, der gør målinger pålidelige
Du behøver ikke et metrologilaboratorium, men du har brug for den rigtige håndfuld instrumenter og en ren, flad overflade at arbejde på.
- Vernier eller digital skydelære, 0 til 6 tommer og 0 til 12 tommer, til udvendig diameter, vægtykkelse og fatningsdybde.
- Et stålbånd eller et pitape til store diametre. Et pi-tape aflæser diameter direkte og er den hurtigste måde at kontrollere en DN1800 albue eller en tung flange.
- En ultralydstykkelsesmåler, når væggen skal verificeres væk fra endefladen.
- En vinkelsøger eller vinkelmåler til sidestykker, 45 graders albuer og grenvinkler.
- En lige kant, en flad overflade og en flangefirkant til kontrol af firkantethed.
- En gevindmåler eller en matchende rørnippel til gevindfittings.
- Den relevante standarddimensionstabel, fordi det er hurtigere at sammenligne en aflæsning med en tabel end at beregne fra bunden.
Mål ved stuetemperatur, hvor det er muligt, og hold delen understøttet, så dens egen vægt ikke forvrænger aflæsningen.
Sådan måles stødsvejsningsfittings
Stumsvejsefittings til ASME B16.9 er defineret af udvendig diameter, vægtykkelse og center-til-ende dimensioner, så det er tallene, der skal bekræftes først.
Albuer: Center-to-End og vinkel
Læg albuen på en flad overflade med den ene ende mod dig og mål den udvendige diameter af den ende. Halvdelen af det tal giver dig midterlinjen. Center-til-ende-dimensionen løber derefter fra den midterlinje til den fjerneste endeflade, målt langs det andet ben. På en 90-graders albue med lang radius er centrum-til-ende cirka 1,5 gange den nominelle størrelse, og på en 45-graders albue er den omkring 0,625 gange den nominelle størrelse, så en hurtig beregning fortæller dig, om din læsning hører hjemme i den rigtige familie, før du stoler på den. For 180-graders retur skal du registrere både center-til-center-afstanden og back-to-face-afstanden, da tegninger kræver forskellige. Afslut med skråvinklen, rodfladen og selve boringen.
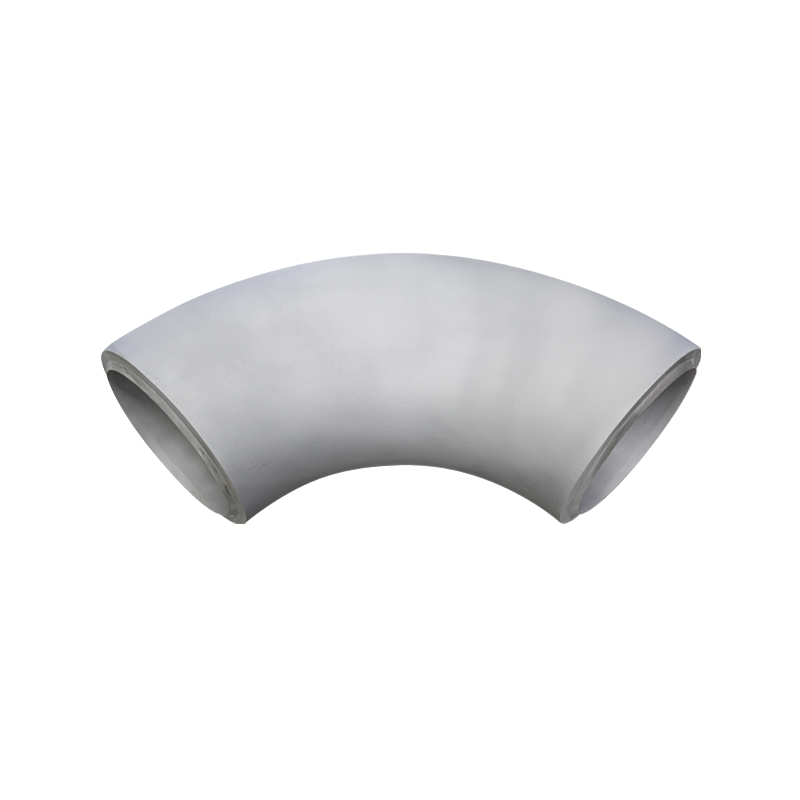 Stussvejsning 90 graders albue Vi producerer svejsealbuer med stor diameter og tykvæggede højtryksbøjninger. Den maksimale diameter på albuen kan være DN3800. På nuværende tidspunkt har vi et komplet sortiment af... Se produkt →
T-shirts, kors og sidestykker
En tee har to styrende dimensioner: Løbet, målt ende til ende gennem kroppen, og grenen, målt fra løbets midterlinje til grenens endeflade. På en lige tee skal de to matche; på en reducerende tee måler du også grenens udvendige diameter og noterer hvilket udløb der er reduceret. En lateral tee tilføjer en grenvinkel. Kryds følger samme logik med en fjerde udgang, og det kan betale sig at tjekke alle fire ender for diameter og firkantethed.
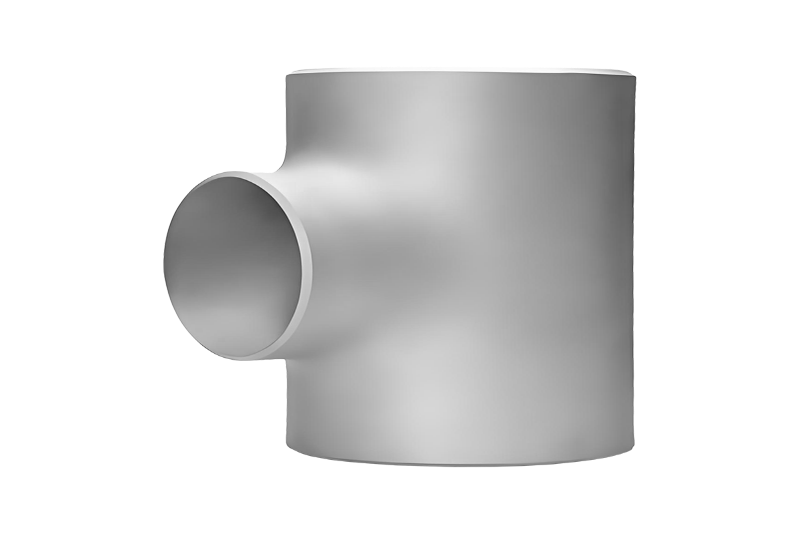
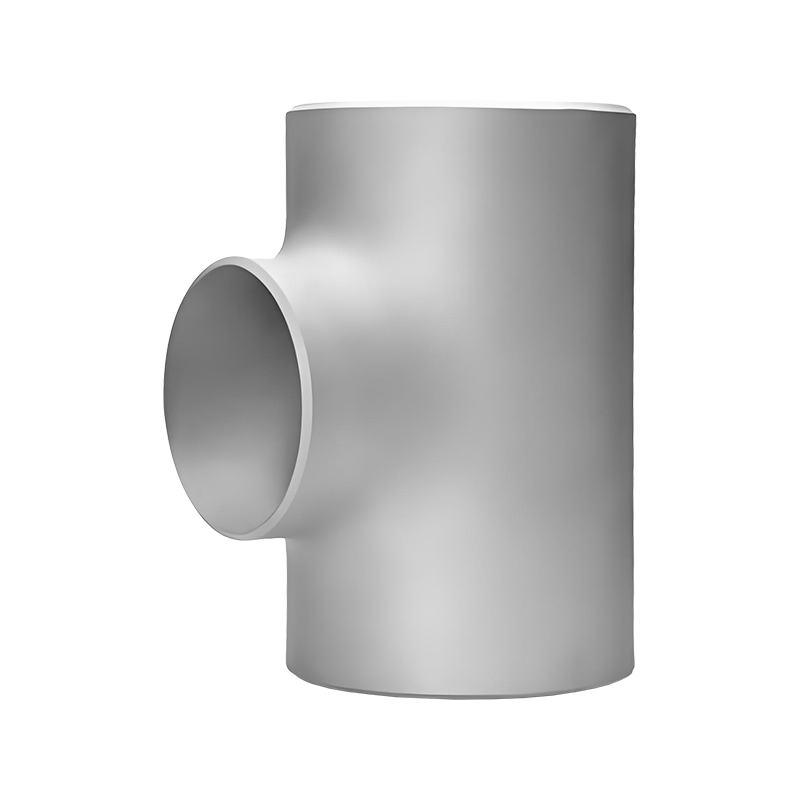 Butt Weld Equal Tee En ensartet T-shirt er en kritisk fitting i rørsystemer, designet til at opdele eller kombinere væskeflow, mens der opretholdes ensartede rørdiametre på tværs af alle tre åbninger. Th... Se produkt →
Reduktionsstykker, hætter og stubbeender
Koncentriske reduktionsgear kontrolleres ved samlet længde, stor ende udvendig diameter, lille ende udvendig diameter og vægtykkelse i begge ender. En excentrisk reducering tilføjer den flade side og forskydningen mellem de to midterlinjer, som er let at læse med en lige kant hvilende på den flade. Hætter er defineret af udvendig diameter, højde og vægtykkelse. Stub-ender måles efter længde, skødets udvendige diameter og skødets tykkelse, med skødet kontrolleret på flere punkter rundt om omkredsen.
Hvordan man måler flanger
Flangemåling handler mest om boltmønsteret, for det afgør, om samlingen nogensinde bolter sig. Registrer flangens udvendige diameter, flangetykkelsen, boltcirkeldiameteren og antallet og diameteren af bolthullerne. Tilføj derefter beklædningsdetaljerne: for en hævet fladeflange, mål den hævede fladediameter og dens højde over flangefladen; for en samlingsflange af ringtype skal du måle rillen og notere ringnummeret. Kontroller til sidst boringen og navdiameteren ved svejseenden mod røret.
Boltcirkeldiameteren er den vanskelige i feltet. Med et lige antal huller måles fra midten af det ene bolthul lige over til midten af det modsatte hul. Med et ulige tal, mål fra et huls centrum til flangens centrum og fordoble det. Tæl hullerne to gange, for et ekstra eller manglende hul er en meget dyr fejl.
 Svejsehalsflange Svejsehalsflangen står som den ultimative løsning til højtryks- og højtemperaturmiljøer, konstrueret til at levere uovertruffen pålidelighed gennem sin robuste b... Se produkt →
Sådan måles muffesvejsning og gevindfittings
Smedede fittings med små boringer til ASME B16.11 er styret af fatnings- eller gevinddimensioner snarere end lange center-til-ende-længder. For en muffesvejsning albue, T-stykke eller kobling måles muffeboringen, muffedybden og vægtykkelsen og bekræfte, at boringen passer til rørets udvendige diameter. For gevindfittings skal du bekræfte gevindstørrelsen og -formen, gevindlængden og den samlede længde, og test gevindet med en måler eller en matchende nippel. Fordi disse dele ofte går på linjer med høj tryk og høj renhed, er en grat eller en lav fatning værd at fange, før fittingen når svejseren.
En hurtig referencetabel til butiksgulvet
Udskriv denne tabel, hold den ved siden af bænken og udfyld en aflæsning for hver linje, før delen går videre.
| Beslagstype | Dimensioner at optage | Bedste værktøj |
|---|---|---|
| Stumsvejsning 90 graders albue | Ende udvendig diameter, vægtykkelse, center-til-ende, skrå vinkel | Kaliber, tape, vinkelsøger |
| Lige t-shirt | Kør ende til ende, grenhøjde, begge endediametre | Tape, skydelære, lige kant |
| Koncentrisk reduktionsgear | Totallængde, stor endediameter, lille endediameter, begge vægtykkelser | Kaliber, tape |
| Svejsehalsflange | Udvendig diameter, tykkelse, boltcirkel, hulantal og størrelse, forhøjet fladehøjde, boring | Kaliber, tape, flange square |
| Fatsvejsning | Muffeboring, muffedybde, vægtykkelse | Boringsmåler, dybdemåler |
| Gevindbeslag | Trådstørrelse og -form, trådlængde, samlet længde | Gevindmåler, kaliber |
Almindelige fejl og felttjek
- Behandle nominel størrelse som udvendig diameter, og derefter bestille en del, der ikke kan passe til røret.
- Måling fra affasningen i stedet for endefladen, hvilket forkorter hver læsning.
- Kun at læse den ene ende af en albue, tee eller reducering og antage, at den anden ende matcher.
- Sammenligner fittingen med rørskemaet, men måler aldrig den faktiske vægtykkelse af nogen af dem.
- Glemte beklædningsdetaljer såsom hævet flade, ringfuge eller flad flade, som ikke kan korrigeres på stedet.
Hvis en aflæsning falder uden for det, du forventer, skal du måle igen med et andet værktøj, før du afviser delen. En caliper, der er blevet tabt, eller et bånd med en bøjet krog forårsager flere falske afvisninger end ægte manglende overensstemmelse.
Match dine mål i forhold til standarden
Et tal i sig selv betyder meget lidt. Det bliver nyttigt, når du sammenligner det med en standard: Stumsvejsefittings mod ASME B16.9, flanger mod ASME B16.5, smedet muffesvejsning og gevindfittings mod ASME B16.11, og projekter i Europa eller Japan mod DIN eller JIS B2311 tabeller. Hvis du ikke er sikker på, hvordan en del skal klassificeres, før du starter, så en kort primer på hvad en rørfitting egentlig er hjælper dig med at vælge det rigtige bord.
Når du har brug for en erstatning, der matcher en eksisterende linje, kan vores ASME B16.9 stumpsvejsefittings er produceret efter samme dimensionelle borde, i kulstofstål, rustfrit stål, legeret stål, duplex og nikkellegeringer, så en måling taget i marken kan matches til en tegning på vores side.
Hvert projekt kommer til sidst ned til en montør, et målebånd og en samling, der skal stå på linje. At tage fire omhyggelige aflæsninger, før svejsningen bliver slået, er stadig den billigste kvalitetskontrol, der findes.
Hvis du har et umærket beslag, en gammel tegning eller en prøve, du ikke kan identificere, så send os de fire tal, du har målt, eller send selve delen. Med mere end tredive års produktionserfaring, et lager af almindelige størrelser og et teknisk team certificeret i MT, PT, UT og RT, kan vi bekræfte størrelsen, materialekvaliteten og standarden og hurtigt tilbyde en matchende tilpasning.
Seneste nyheder
Nyheder Og Blogs
Hold dig orienteret om vores seneste begivenheder