
 Language
Materialevalg til stumpsvejsefittings At vælge det rigtige materiale er det første skridt i at vælge...
Hjem / Nyheder / Industri nyheder / Identifikationsskema for rørfittings: Sådan identificeres fittings efter type og symbol
Identifikationsskema for rørfittings: Sådan identificeres fittings efter type og symbol

Et rørstativ kommer sjældent med etiketter. Når et beslag skal udskiftes, kan den originale tegning være gemt væk, malingen er flaget af markeringerne, og stregen er stadig varm. Det er normalt det øjeblik, nogen rækker ud efter et identifikationsdiagram over rørfittings, ikke for at studere teori, men for at besvare et meget praktisk spørgsmål: hvad er denne del præcist? Efter mere end tredive års fremstilling af fittings i Jiangyin har vi talt igennem det spørgsmål med ingeniører, montører og købere på fem kontinenter, ofte mens vi står ved siden af selve delen. Denne guide forvandler disse samtaler til diagrammer, som du kan læse med et øjeblik på stedet.
Hvorfor et fittings-identifikationsskema tjener sin plads
Tilpasnings er de mindst glamourøse komponenter i et rørsystem og de nemmeste at fejllæse. En 90-graders albue og en 45-graders albue med kort radius ligner i armslængde, og en excentrisk reduktion kan passere for en koncentrisk, indtil nogen tjekker, hvilken vej den flade side vender. Disse små fejllæsninger har reelle konsekvenser. Den forkerte godstykkelse ændrer svejseforberedelsen. Den forkerte grenstørrelse ændrer flowfordelingen. En forkert materialekvalitet kan fejle i drift længe før dens designlevetid. Et identifikationsdiagram er simpelthen en måde at sænke farten i tredive sekunder, før disse beslutninger træffes, og det betaler sig normalt, første gang det forhindrer en returneret forsendelse eller en genklippet spole.
Start med forbindelsen, ikke formen
Erfarne montører arbejder i samme rækkefølge hver gang. Inden de måler noget, ser de på, hvordan fittingen slutter sig til røret, fordi tilslutningsmetoden fortæller dig hvilken standard, hvilken trykklasse og ofte hvilket størrelsesområde du har med at gøre.
| Forbindelsesfamilie | Sådan genkender du det på stedet | Typisk størrelsesområde | Fælles standarder |
|---|---|---|---|
| Stumsvejsning | Almindelige skrå ender, ingen gevind eller fordybning, passer til rørets udvendige diameter | 1/2" til 72" (DN15 til DN1800) | ASME B16.9, B16.28, DIN 2605, JIS B2311 |
| Sokkelsvejsning | En forsænket boring røret glider ind i, filetsvejset udvendigt | 1/2" til 4" (DN15 til DN100) | ASME B16.11, MSS SP-79, SP-83, SP-95 |
| Gevind | Synlige koniske gevind, NPT eller BSP, kan skrues af | 1/2" til 4" (DN15 til DN100) | ASME B16.11, BS 3799 |
| Flanget | Et boltet led; selve beslaget er en flange med en boltcirkel | 1/2" og større | ASME B16.5, B16.47, EN 1092-1 |
Det første blik fjerner det meste af gætværket. Almindelige skrå ender betyder en stumpsvejsefitting, så du læser skemaet i B16.9 kolonnen. Synlige tråde betyder den smedede familie, så du skifter til ASME B16.11 og tænker i tommer frem for millimeter. Først efter at familien er afviklet, giver det mening at skændes om radius, vægtykkelse eller ansigtstype.
Butt Weld Fittings: Hjertet i ethvert identifikationsskema
Stumsvejsefittings udgør den største andel af det, der bevæger sig gennem et procesanlæg, og de er også den gruppe, der oftest forveksles med hinanden. Tabellen nedenfor forbinder det omrids, du ser, med det job, delen udfører.
| Fitting | Hvad du ser | Hvor det bruges |
|---|---|---|
| 90 graders albue | En skarp retvinklet bøjning; radius er 1,5D lang eller 1D kort | Standard retningsændring |
| 45 graders albue | En blidere bøjning, omtrent halvdelen af en ret vinkel | Gradvis retningsændring, reduceret tryktab |
| 180 graders returbøjning | En U-form med begge ender vendt samme vej | Varmevekslere, vendesløjfer |
| Lige t-shirt | Tre åbninger, gren samme størrelse som løb | Grenstart med matchet boring |
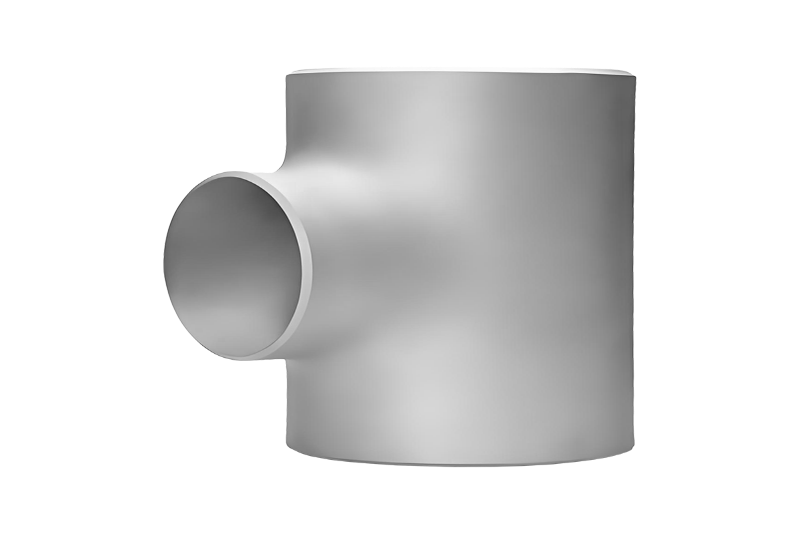
| Reducerende t-shirt | Tre åbninger, gren mindre end løb | Grenstart med reduceret boring |
| Kors | Fire åbninger, to løb krydser hinanden | Manifolder, flervejs flow |
| Koncentrisk reduktionsgear | En kegle med begge ender på samme midterlinje | Lodrette linjer, generel størrelsesændring |
| Excentrisk reducering | En kegle med en flad side, boringer forskudt | Pumpeindløb, vandrette linjer, dræning |
| Cap | En kuppelformet endelukning | Linjeafslutning, fremtidige bindingspunkter |
| Stub ende | Et kort, udvidet stykke parret med en bagflange | Roterende samlinger, hyppig demontering |
Albuen er den del, købere spørger mest om, dels fordi dens radius er let at fejlmåle, og dels fordi en albue med kort radius kan forveksles med en langradius, når røret allerede er på plads. Hvis du gerne vil have den dimensionelle reference for den enkelte vare, kan du finde vores side på stødsvejsning 90 graders albue angiver tallene fra midten til ende efter størrelse.
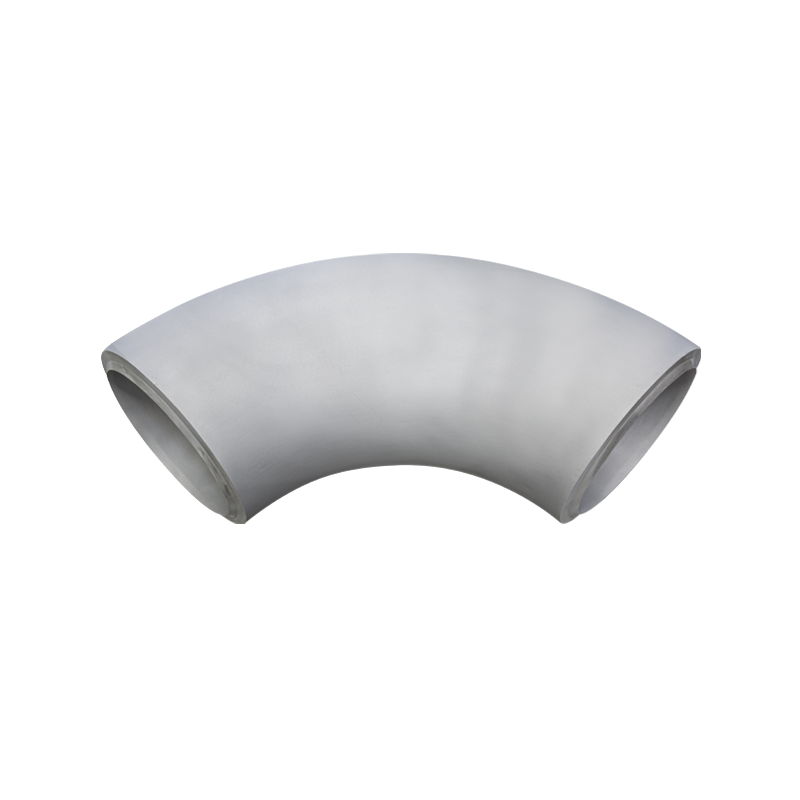 Stumsvejsning 90 graders albue med lang og kort radius Produktsiden viser DN15–DN3800-størrelser, typer med lang radius og kort radius og centre-til-ende-data, der er nyttige ved matchning af ASME B16.9- eller EN-dimensioner, før spolerne skæres. Se produkt →
Det er også med til at holde den styrende standard for øje. På de fleste eksportprojekter er stumpsvejsefamilien idømt ASME B16.9 stumpsvejsefittings , mens europæiske specifikationer kan kræve DIN- eller EN-mål, der adskiller sig med et par millimeter i center-til-ende-længde. De få millimeter betyder noget, når en spole allerede er skåret over.
Gevindsvejsede, fatningssvejsede og andre smedede beslag
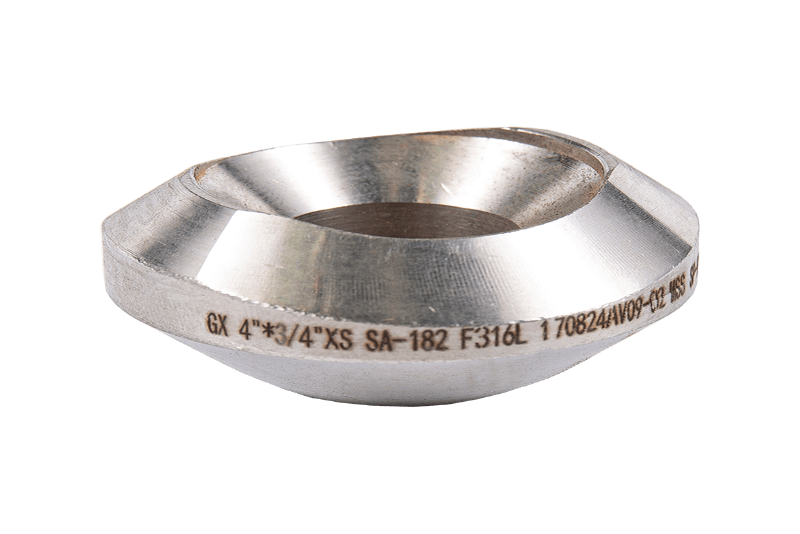
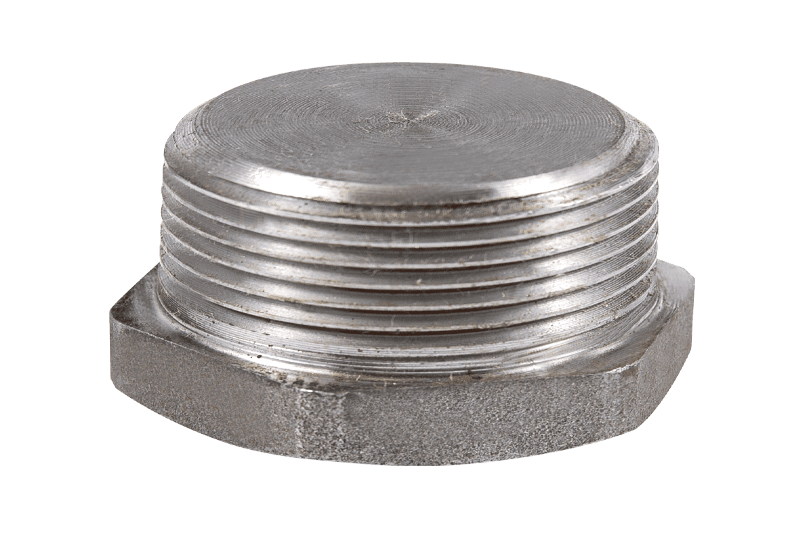
Under cirka fire tommer viger svejsede og gevindskårne fittings for smedet konstruktion, og identifikationsskemaet ændrer karakter. Smedede dele er kompakte, tykvæggede og formet ved presning eller bearbejdning i stedet for ved dannelse af plade eller sømløst rør. I dette sortiment vil du møde den smedede 90-graders gevindknæ, den smedede lige T-shirt, grenudtag, fatningssvejsehætter, firkantede propper, gevindkoblinger og koblinger.
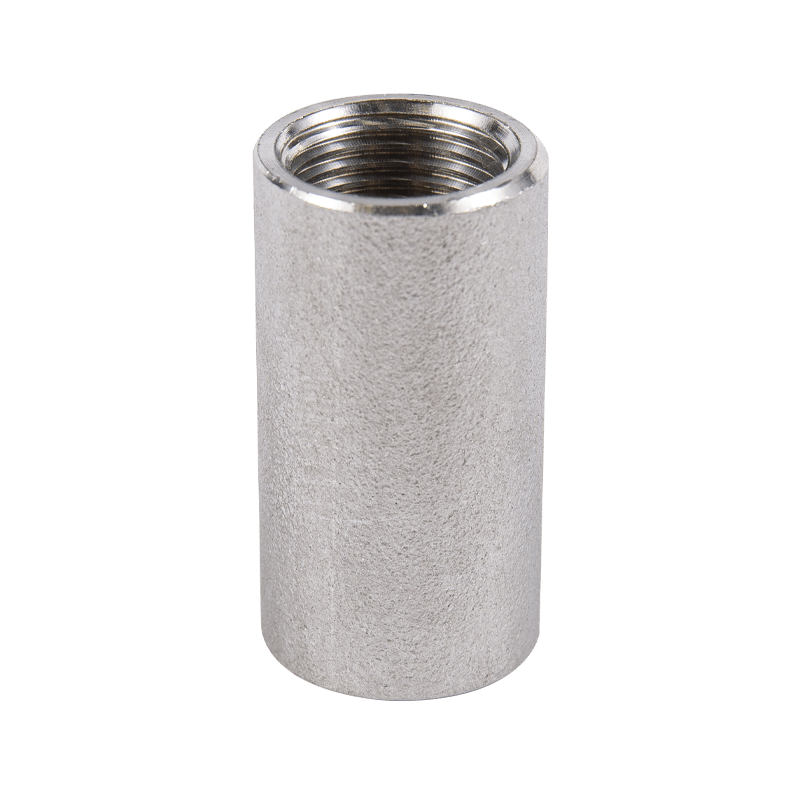 Smedet gevindkobling til rørforbindelser med lille diameter I smedede fittings med lille diameter forbinder denne lige gevindskårne kobling rørsektioner uden svejsning, med bearbejdede gevind, der fås i kulstof eller rustfrit stål. Se produkt →
Identifikation her er normalt et spørgsmål om boring og gevind. En kobling er en kort cylinder med gevind i begge ender og ingen bøjning, mens en albue har de samme gevind ender men en synlig ret vinkel. En hætte lukker ledningen, og en prop skrues ind i en fitting frem for på et rør, hvorfor de to ofte forveksles med hinanden i et lagerrum. Vores overblik over smedede gevind- og muffesvejsefittings grupper disse dele efter form, så den rigtige er nemmere at vælge.
Flanger: Læs ansigtet og boringen
Flanger er den del af diagrammet, hvor folk ser på ydersiden og glemmer indersiden. Omridset fortæller dig, hvordan flangen fastgøres til røret; ansigtet fortæller dig, hvordan det forsegler; boringen fortæller dig, hvilken tidsplan det passer.
| Flange type | Genkend det ved | Typisk service |
|---|---|---|
| Svejse hals | Langt tilspidset nav, stumpsvejst til røret | Højt tryk, høj temperatur, cyklisk belastning |
| Slip-on | Rør går lige igennem, to filetsvejsninger | Generel service, lavere tryk |
| Blind | Solid skive, ingen boring overhovedet | Isolering, linieemner, vedligeholdelse |
| Gevind | Indvendigt gevind, ingen svejseforberedelse | Ikke-svejsede systemer med lille boring |
| Sokkelsvejsning | Forsænket boring til røret, enkelt filetsvejsning | Lille boring, højere tryk |
| Skødled | Brugt med en ende, ingen svejsekontakt med ansigtet | Led adskilt ofte |
| Plade/fladsvejsning | Flad plade med boring og boltehuller | Vand, forsyninger, lavtryk |
Pakningsfladen er anden halvdel af historien. En hævet flade er standard på de fleste ASME-flanger, en flad flade passer til støbejerns- eller plastiktilpasningsudstyr, og en ringtypesamling er reserveret til højtryksgas, hvor en metalring sidder i en rillet flade. Vores svejsehalsflangeserie viser, hvordan navlængden ændrer sig fra den ene trykklasse til den næste.
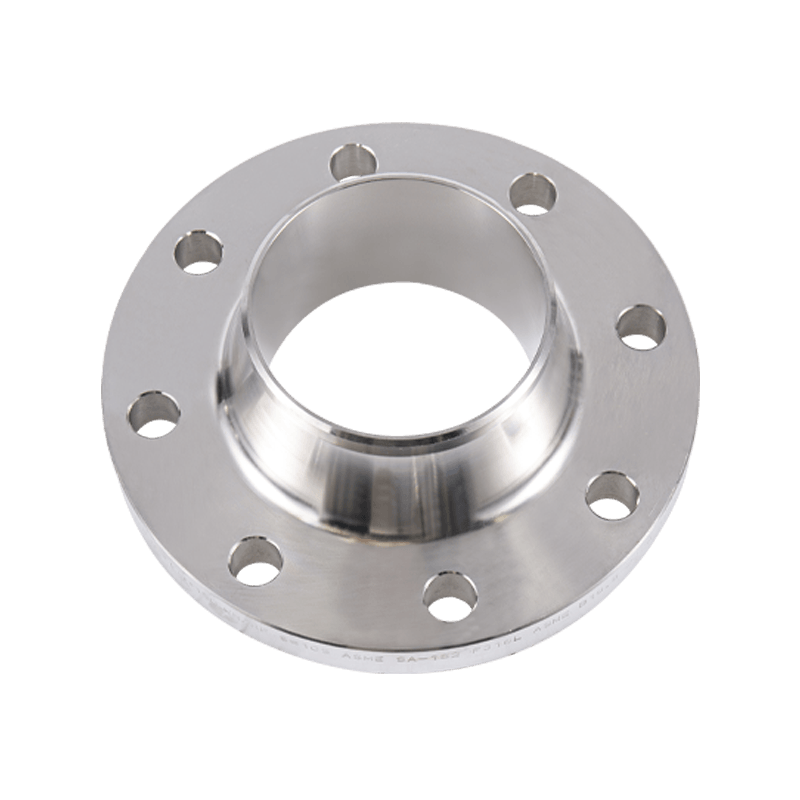 Svejsehalsflange til højtryksrør med høj temperatur Stumsvejset flange med tilspidset hals passer til højtryks- og højtemperaturlinjer; den forhøjede tætningsflade og navlængden skal tilpasses til trykklasse og rørplan. Se produkt →
Størrelser, skemaer og vægtykkelse
Nominel størrelse er det mest fejllæste tal på ethvert diagram. Nominel rørstørrelse er ikke en faktisk udvendig diameter, når du passerer 12 tommer, og DN-værdier er nominelle snarere end millimetermål. Vægtykkelse er igen en separat variabel, valgt efter tidsplan eller efter en udpeget tykkelse såsom 10 mm eller 14 mm på tunge væglinjer. Dette er grunden til, at en seks-tommer albue aldrig blot er en seks-tommer albue: Boringen skal matche rørplanen, ellers vil svejseroden ikke være på linje. Når en linje udskiftes i stedet for at blive genopbygget, er den sikreste vane at notere den udvendige diameter, vægtykkelsen og center-til-ende-afstanden og derefter matche alle tre mod diagrammet, før du bestiller.
Hvad stemplingen fortæller dig
Næsten alle armaturer har et varmenummer, en størrelse, en vægtykkelse og en materialekvalitet stemplet eller stencileret på kroppen. Aflæsning af disse mærker er hurtigere og mere pålidelig end nogen måling:
- ASTM A234 WPB markerer stumpsvejsefittings af kulstofstål til almindelig service.
- WP304, WP316L og WP321H angiver rustfri kvaliteter, hvor H-suffikset angiver højere kulstof for styrke ved høj temperatur.
- WPL6 identificerer lavtemperatur kulstofstål, valgt til service under frysepunktet.
- WP91 og F91 peger på legeret stål til højtemperaturdamp på kraftværkslinjer.
- S32205 og S32750 står for duplex og super duplex rustfrit, almindeligt i havvand og kemikalier.
- Inconel 625, 718 og titanium Grade 2 vises på specialiserede korrosions- eller højrenhedstjenester.
Hvis en mærkning er blevet overmalet, kan varmetallet normalt føres tilbage gennem møllecertifikatet, som bekræfter kemien og de mekaniske egenskaber i ét trin.
Tre identifikationsfejl, vi ser oftest
- Måling af en albueradius fra ydersiden af bøjningen. Radius tages til centerlinjen, så en ekstern måling overvurderer den altid og kan på papiret forvandle en del med kort radius til en lang radius.
- Forudsat at hver tee er lige. Grenstørrelse, grenvinkel og om grenen er forstærket ændrer alt sammen ydeevne, og en lateral T-shirt gør et andet job end en standard.
- At stole på omridset og ignorere materialet. To armaturer med samme geometri kan se identiske ud og opføre sig helt forskelligt i en lavtemperatur- eller sur servicelinje.
Et diagram er et udgangspunkt snarere end en erstatning for dømmekraft. Når en linje er vigtig, så gå ud til stativet med kortet i hånden, tjek forbindelsen, boringen, vægtykkelsen og markeringen og skriv alle fire ned, før du ringer til nogen. Det tager ti minutter og forhindrer det meste af det omarbejde, vi bliver bedt om at hjælpe med at løse. Hvis svaret stadig er uklart, vil vores team gerne arbejde igennem det med dig, uanset om delen kom fra vores værksted i Jiangyin eller fra et helt andet sted.
Seneste nyheder
Nyheder Og Blogs
Hold dig orienteret om vores seneste begivenheder